LOGO 首页 OA教程 ERP教程 模切知识交流 PMS教程 CRM教程 技术文档 其他文档  
 
网站管理员

[点晴模切ERP]离型纸模切后产品被带起怎么办?排废带料、产品粘刀,先查这三个地方

admin
2026年10月30日 17:4 本文热度 35
​

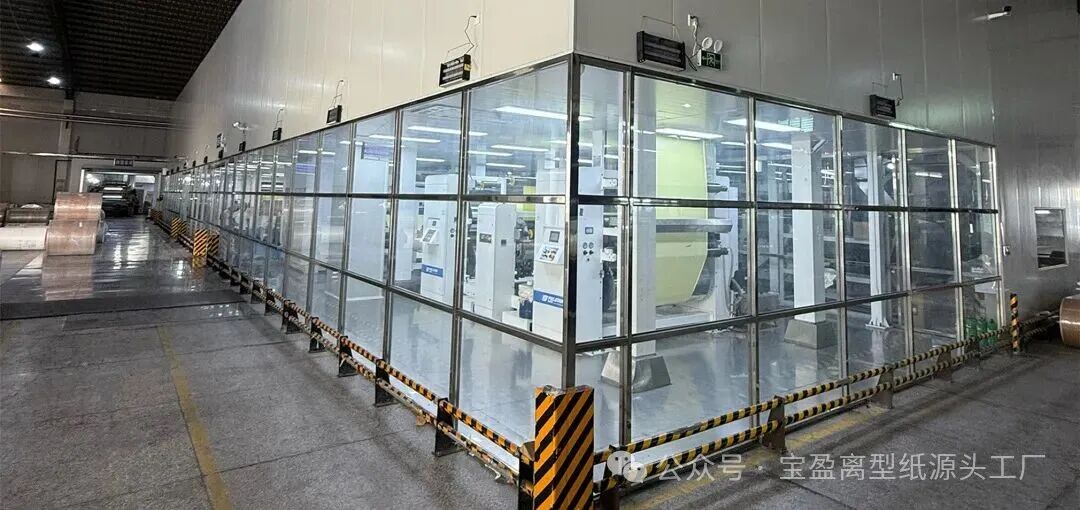
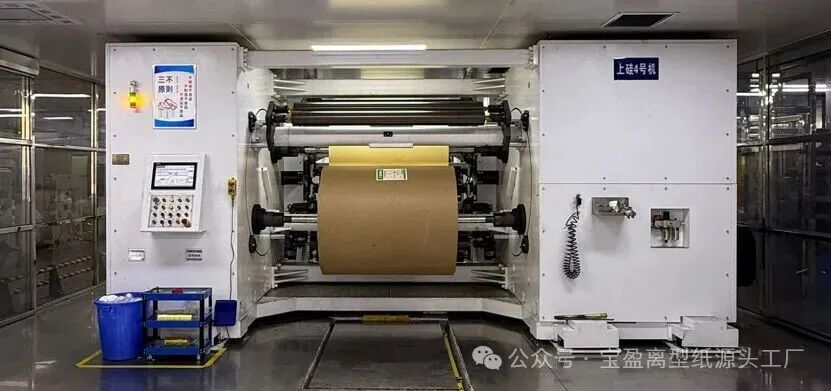
|离型纸工厂图片

深圳一家模切厂的技术员小陈,最近被一批手机防尘网的订单搞得焦头烂额。模切后的排废工序总是出问题——产品被废料带起,粘在刀模上,每冲切几十次就要停机清理一次。良率从95%掉到78%。

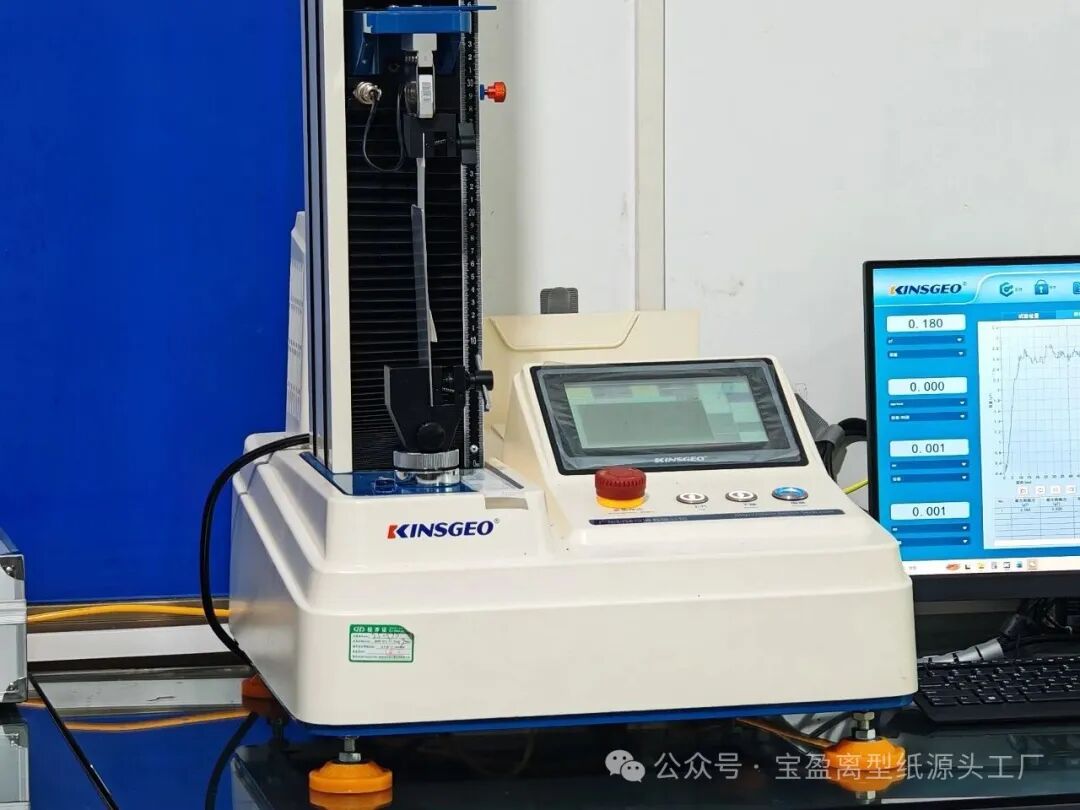
小陈换了三套新刀模,调了模切压力和速度,问题依旧。最后我们把离型纸和胶带一起拿回来做模拟模切测试,发现离型力只有1.2g——远低于标称的3-5g。离型力太轻,产品在排废时“抓不住”离型纸,被废料一带就走了。

产品被带起,不一定是刀模的问题,离型力匹配才是第一道关。
一、产品带起的三种成因

成因一:离型力过轻

离型力是胶带从离型纸上剥离时所需的力。如果离型力过轻(比如标称3-5g,实测只有1-2g),胶带与离型纸之间的“锚定力”不足。排废时,废料边被拉起,产品也跟着被带走。这类问题通常伴随“硅油转移”——硅油跑到了胶面上,胶面被污染。

成因二:胶层厚度偏大或初粘力过高

胶层越厚,胶带与离型纸的接触面积越大,剥离时需要的力量越大。如果胶层厚度超过设计值,或者胶水初粘力过高,排废时产品容易被废料“拽”走。

成因三:模切压力过大或刀模角度不当

模切压力过大,刀刃过度切入离型纸,造成离型纸局部变形,产品与离型纸的贴合状态被破坏。刀模角度不当,切断面不整齐,排废时废料边与产品之间的连接没有被干净切断,产品被连带拉起。
二、一张表快速定位产品带起原因

产品带起表现
最可能原因
快速验证方法
解决方案
排废时产品被废料带起,胶面有油感
离型力过轻
测离型力是否低于标称下限
更换离型力更重的离型纸
产品粘在刀模上,胶面拉丝
胶层厚度偏大或初粘力过高
测量胶层厚度,检查胶水配方
调整胶层厚度或胶水配方
产品边缘被拉起,切断面不整齐
模切压力过大或刀模角度不当
调整压力试切,观察产品状态
调整模切压力或刀模角度

三、源头工厂的防带起措施

  1. 离型力全检:
    每卷成品出厂前检测离型力,确保在标称范围内。离型力低于标称下限的批次不放行。
  2. 残余接着率检测:
    离型力合格但残余接着率低于80%的产品,说明硅油转移风险高,同样不放行。
  3. 与客户工艺匹配:
    如果客户反馈产品带起问题,我们会索要胶带样品和模切参数,在工厂内部做模拟模切测试,判断是离型纸问题还是工艺问题。
  4. 留样复测:
    如果客户反馈问题,调取该批次留样重新检测离型力和残余接着率,判断是出厂问题还是储存使用问题。

四、使用方的快速排查

  1. 测离型力:
    用标准胶带测试离型纸的离型力,如果低于标称下限,基本可以锁定是离型纸问题。
  2. 摸胶面:
    贴合后撕开胶带,如果胶面有油感或发黏拉丝,说明硅油转移或胶水固化不足。
  3. 调压力:
    适当降低模切压力,观察产品带起是否减少。如果产品带起反而增多,说明压力过小。
  4. 换纸测试:
    换一卷新批次离型纸试试,如果问题消失,说明原批次有问题。
​


阅读原文:点击这里​


点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886

该文章在 2026/10/30 17:06:42 编辑过
关键字查询
相关文章
正在查询...
点晴ERP是一款针对中小制造业的专业生产管理软件系统,系统成熟度和易用性得到了国内大量中小企业的青睐。
点晴PMS码头管理系统主要针对港口码头集装箱与散货日常运作、调度、堆场、车队、财务费用、相关报表等业务管理,结合码头的业务特点,围绕调度、堆场作业而开发的。集技术的先进性、管理的有效性于一体,是物流码头及其他港口类企业的高效ERP管理信息系统。
点晴WMS仓储管理系统提供了货物产品管理,销售管理,采购管理,仓储管理,仓库管理,保质期管理,货位管理,库位管理,生产管理,WMS管理系统,标签打印,条形码,二维码管理,批号管理软件。
点晴免费OA是一款软件和通用服务都免费,不限功能、不限时间、不限用户的免费OA协同办公管理系统。
Copyright 2010-2026 ClickSun All Rights Reserved  粤ICP备13012886号-9  粤公网安备44030602007207号