[点晴模切ERP]狭缝涂布窗口的物理本质
当前位置:点晴教程→模切知识交流
→『 模切技术学堂 』
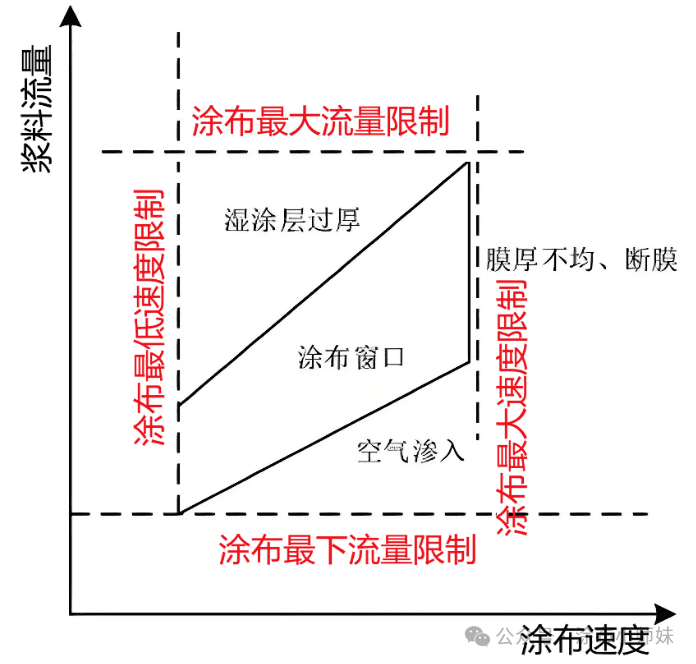
做涂布的人应该都有过这样的经历:同样的浆料、同样的设备,昨天跑得好好的参数,今天突然就出问题了。 要么涂层出现横纹,要么边缘缩边,要么干脆漏涂。 换了个配方,原来的工艺窗口又失效了,又得从头摸索一遍。 这种现象的背后,藏着一个核心概念:涂布窗口。 它不是什么玄学,而是一组力平衡方程在现实中的投影。 理解它的物理本质,你就能从试参数升级到调参数。 一、涂布窗口到底是什么涂布窗口的定义很直白:在工艺参数空间中,能够获得无缺陷、均匀涂层的所有工艺参数的集合。 狭缝涂布属于预计量涂布。 送入模头的流体,理论上全部在基材上形成涂层,湿膜厚度由流量除以速度和涂布宽度决定。 但理论归理论,实际操作中你不可能无限提速,也不可能无限降流量。 在固定流量下,涂布速度存在一个上限和一个下限。
这个上下限之间的区域,就是涂布窗口。
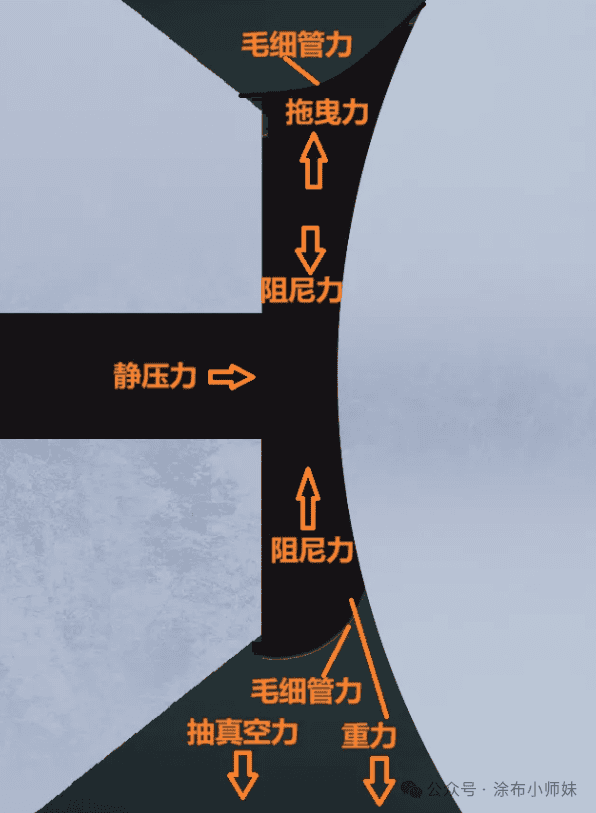
二、涂布窗口的边界由什么决定涂布窗口的边界为什么存在? 原因是涂布珠的稳定性。 涂布珠是被上下游弯月面限制在涂布间隙内的那团液体,它的稳定性取决于作用在其上的各种力的平衡。 学术界的研究持续了几十年,Ruschak在1976年分析了表面张力主导下的涂布窗口;Higgins和Scriven随后将基材和模唇的粘性拖曳力纳入考量,这些研究最终指向一个结论:涂布窗口的边界由涂布珠的力平衡决定。 原宁德时代涂布技术专家刘玉青在其博士论文中,对涂布液珠所受的六种作用力进行了系统总结,并命名为刘玉青涂珠六力模型。 这六种力分别是:
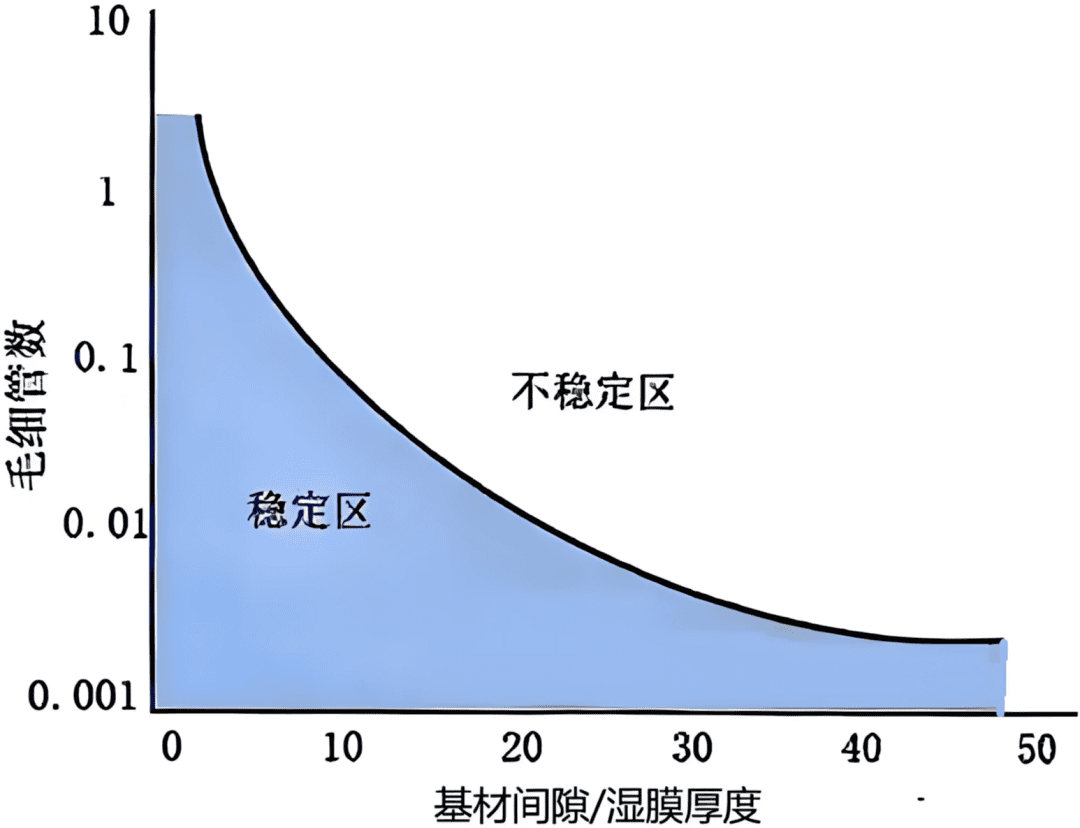
虽然模型名称各有不同,但核心逻辑是相通的:当各种力达到平衡时,涂布珠稳定,涂层均匀;一旦某一方占优,涂布珠失稳,缺陷就来了。 涂布间隙内浆料的流动,本质上是两种流动的叠加:库埃特流(剪切流)和泊肃叶流(压力流) 。 下游弯月面的位置由基材与涂布液之间的剪切力与液体通过狭缝通道时的压力之间的平衡决定。 当流量过低或速度过高时,下游弯月面过度弯曲,无法跨越涂层间隙,涂布珠断裂,这就是低流量极限的物理本质。 上游弯月面同样关键,当工艺参数超出窗口时,上游弯月面开始向狭缝出口移动,静态接触点退到狭缝出口时,空气被吸入,气泡缺陷形成。 上游模头和下游模头的非对称调整可以改变上下游流动阻力的相对大小,从而将流量上限提高约40%。这说明力平衡是可以主动调控的。 三、三个必须弄懂的无量纲数要把力平衡转化成可操作的参数,离不开以下几个无量纲数。 毛细管数 毛细管数是狭缝涂布中最关键的参数之一。
它是粘性力与界面张力之比,表达式是黏度乘以速度除以表面张力。 狭缝涂布中毛细管数过低,界面不稳定;过高,空气容易被卷入。 任何一个变量的变化都会打破平衡,需要其他变量来补偿。 最小湿膜厚度 最小湿膜厚度反映了涂布工艺的效能下限。使用真空压力时,最小湿膜厚度与下游弯月面的运动状态相关;不使用真空压力时,则与上游弯月面相关。两者物理意义完全不同,不能混为一谈。 研究发现,最小湿膜厚度随毛细管数的变化存在三个不同的区域。
你的浆料属于哪种主导类型,决定了你在调整速度时应该关注什么。 间隙比 间隙比是涂层间隙与湿膜厚度的比值。间隙比增大时,阻尼力会减小,此时需要毛细管数足够小才能维持稳定。如果毛细管数也偏大,推力和拉力就必须非常精准地平衡,这在现场调试中几乎不可能实现。 四、影响涂布窗口的三类因素涂布窗口受到三类因素的综合影响。每一类都值得你在调试时逐一排查。 第一类:流体特性 包括黏度、表面张力、密度。黏度的影响尤其复杂。
这些关系不是线性的,调试时需要有心理准备。换了一种浆料,不能只调流量,还要重新评估毛细管数和间隙比的匹配。 第二类:模头几何参数 包括涂布间距、模头狭缝尺寸、模唇倾斜角、肩部过渡角等。简单地增减尺寸并不能拓宽窗口,真正有效的是非对称调整,改变上下游流动阻力的相对大小。 第三类:工艺参数 包括涂布速度、送料流量、真空压力。这三者共同决定了湿膜厚度和涂布珠的稳定状态。
五、常见问题问:换了新批次的浆料,同样的参数涂出来却全是气泡,怎么回事? 答:新批次浆料的黏度或表面张力可能发生了变化。先测一下实际黏度和表面张力,重新计算毛细管数。如果毛细管数明显偏高,降低涂布速度或微调配方中的表面活性剂用量,往往比盲目调真空压力更有效。 问:真空压力已经开到最大,还是拉不出薄涂层,怎么办? 答:检查一下浆料黏度。高黏度体系下真空压力的效果大打折扣。这时候应该优先考虑缩小涂层间隙或降低涂布速度,而不是一味加真空。 问:涂布过程中横纹时有时无,让人摸不着头脑? 答:这种间歇性缺陷往往来自模头唇口的局部堵塞或基材张力波动。先清洗模头唇口,检查基材放卷张力的稳定性。如果问题依旧,可以观察横纹出现的频率,判断是否与设备某个转动部件的周期一致。 六、写在最后涂布窗口不是一个固定的数值,而是一个动态的平衡空间。 它的边界由涂布珠的力平衡决定,受流体特性、模头几何和工艺参数三类因素共同影响。 理解了这个物理本质,你就不再是盲目试参数,而是有方向地调平衡。 七、参考文献
阅读原文:点击这里 点晴模切ERP更多信息:https://moqie.clicksun.cn,联系电话:4001861886 该文章在 2026/9/28 17:43:32 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886