模切厂产品混料不良分析与改进:流程管控+数字化系统防呆
|
admin 2026年9月23日 16:19
本文热度 46
|
摘要:模切行业产品外形相似度高、卷材分切尾料多、产品型号繁杂,生产、包装、检验、仓储、出货全链路极易发生混料、错料不良,引发返工、客诉、赔付甚至丢单风险。本文以工厂实操流程规范为骨架,结合点晴模切ERP行业系统的数字化防错能力,从人员流程管理+系统防呆两个维度给出完整改进方案,同时附上真实落地案例,帮助模切企业系统性降低混料不良风险。
一、混料不良常见根源分析
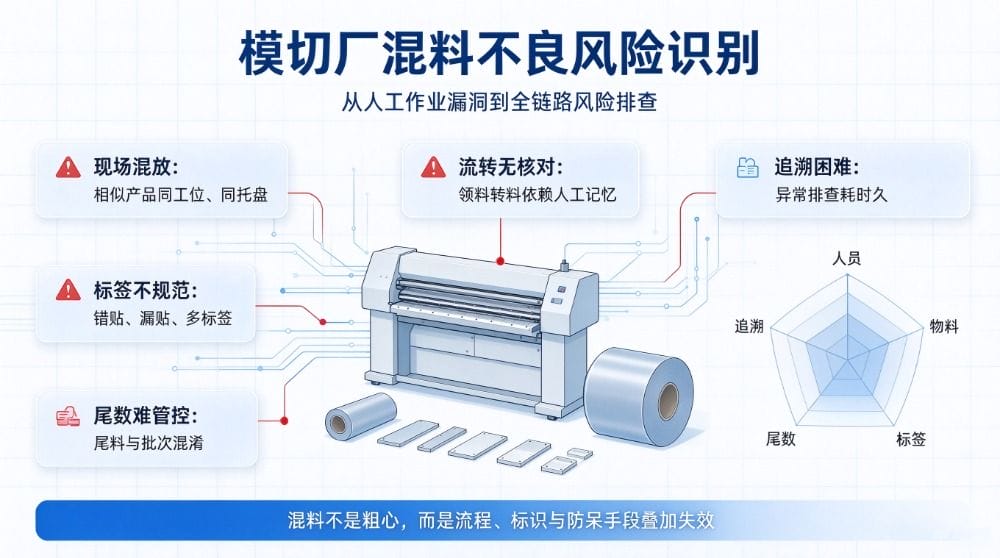
模切厂混料错料,大多不是单一人员粗心导致,是现场管理、标识、流转、防呆手段缺失叠加产生:
现场管理:产线、仓储区域划分模糊,外形相似产品同工位、同托盘混放;换线清线不彻底,机台、工作台残留上一工单半成品、尾料。
物料流转:领料、发料、转料依靠人工记忆,无强制核对;尾数、不良品、待流转物料标识缺失;非授权人员随意拿取、归还物料。
标识管控:标签打印、使用、销毁流程不规范,错贴、多标签、标签模糊;尾数箱没有专项提示,检验容易遗漏。
检验与仓储:QC跨产品同时抽检、检验后放回错误包装箱;仓库相似物料货架无醒目标示,备货、分箱合箱无监督。
缺少数字化防呆:完全依赖人工作业,没有系统拦截,全靠人员自觉,人为失误无法被提前阻断;出现混料后追溯困难,排查耗时久。
二、全流程现场作业预防混料规范
2.1 生产过程管控
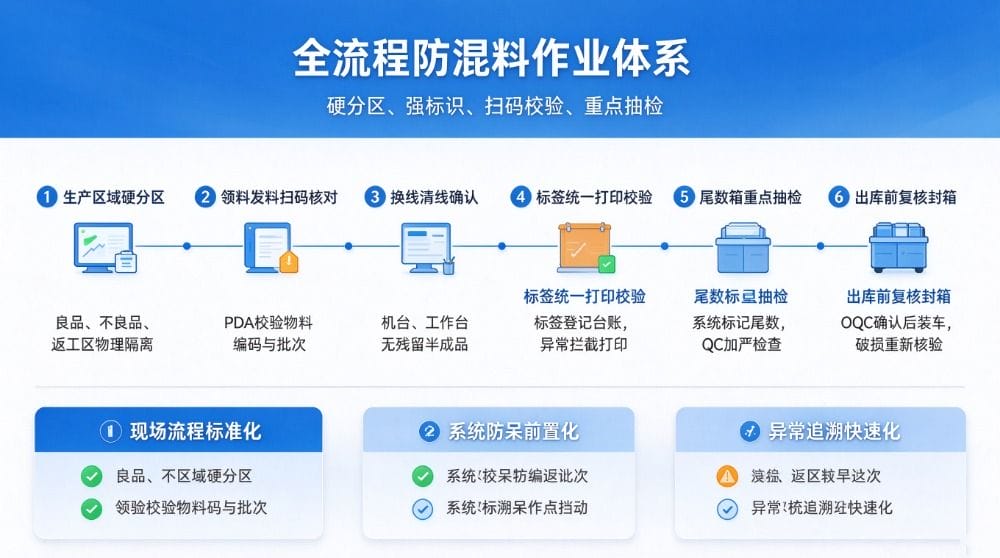
生产部做好区域硬划分:成品中转区、产线物料中转区、返工返修区、打包区物理隔离,张贴清晰标识;禁止不同型号物料放置同一个物料盒,同一托盘摆放多类物料必须物理分隔。
领料由专职物料员清点,放入指定物料区;作业员禁止私自到物料区取料,由物料员配合组长配发物料。
外形高度相似产品,条件允许尽量避开同一天、同一条产线排产;无法错开时增加隔离挡板与醒目标签提示。
物料异常(数量不对、物料移位、变质)物料员第一时间上报,直至异常闭环。
组长按工单、按数量把物料发放工位物料盒;物料流动积压必须张贴物料流动二维码标签,标注上工序、下工序,明确物料流向。
非质量人员禁止私自拿取产线物料;物料归还产线必须交给组长,禁止私自丢回产线。
下班必须落实清线作业,产线半成品处理完毕,多余物料归位;禁止带料停线下班。
良品、不良品严格区分,不良品统一红色盒子存放流转返修;停线超过48小时物料盒加盖防护,张贴物料流动卡。
换线严格落实6S,彻底清理机台、工作台残留半成品;生产尾数单独隔离、专项标识;作业员自检核对流程卡、实物规格、数量;核对完成后张贴物料标签在产品外包装。
2.2 生产包装过程管控
包装员培训合格上岗,包装作业统一在包装区完成。
包装台面不允许同时摆放两款及以上相似产品,不同产品分开区域作业。
封箱前必须核对内、外箱标签;组长下发标签时完成二次核对,明确风险提示。
多余、模糊标签立即上报组长,查清多出标签根源,排除错贴少贴风险之后统一销毁。
尾数箱外箱必须标注“尾数箱”标识,主动提示品保重点抽检标识与数量。
成品入库前增加电子秤称重复核,通过重量辅助校验产品是否混料。
2.3 生产检验过程管控
QC检验区域固定,非特殊工作禁止跨区域拿取物料检验。
IPQC巡回检验拿取物料检验完成后,物料放回原工位、原区域,不得随意放置。
FQC抽检成品,分线别、分产品依次抽样,不可以同时抽取多款产品;检验完成原包装放回;抽检完毕在外箱加盖FQC抽检印章,标记本箱已经完成抽样。
2.4 仓储过程管控
2.5 出货备料检验过程管控
备货在独立备货区完成,禁止直接在成品仓内打包作业。
打包优先处理尾数箱,再处理整箱;禁止多款产品同时点数打包,按出货数量由多到少顺序作业,每批完成及时标识。
出货需要分箱、合箱,必须在QC监督下完成,没有QC确认不得私自分箱合箱。
质量异常需要重工的产品退回产线返工、更新标签,严禁仓库内部私自返工不改标识。
出货标签专人打印,登记《出货标签核对登记表》,OQC确认+包装组长自检,才可以交给包装员张贴;条码设备100%扫描校验;尾数箱专项标识提醒品保加大抽检力度。
OQC检验合格产品方可装车;运输装柜出现包装破损散料,需要QC确认再重新处理,禁止私自合箱。
三、点晴模切ERP数字化系统如何辅助防混料错料
仅靠制度流程,只能做到事后发现问题;引入行业ERP系统,实现事前拦截、事中校验、事后完整追溯,把混料风险在操作环节拦截,弥补人工作业的短板。
核心功能对应混料风险点对照表
| 业务场景 | 人工模式痛点 | 点晴模切ERP系统能力 | 防混料价值 |
|---|
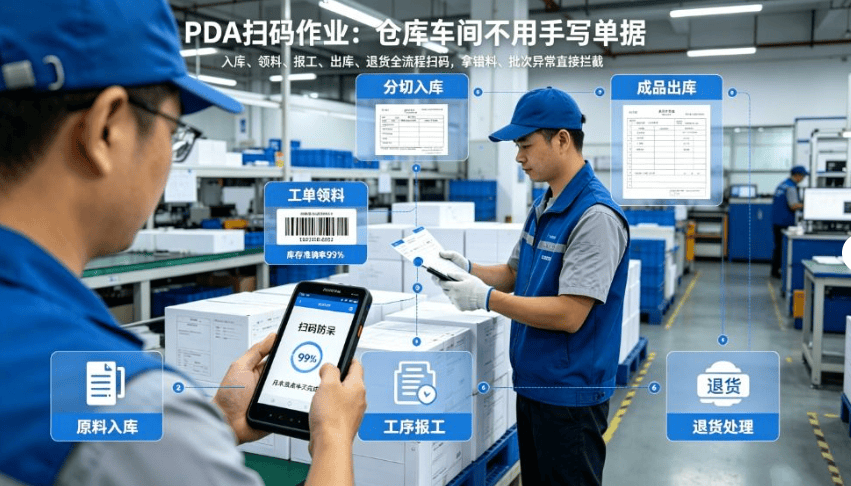
| 仓库领料、产线发料 | 人工拿料容易领错相似物料,尾料、分切料批次混淆 | PDA扫码工单领料,扫码校验物料编码、批次,拿错物料直接弹窗拦截;卷材分切尾料自动继承母料批次信息 | 从源头拦截错料发料,杜绝相似物料错领错发 |
| 物料标签&出货标签 | 手工录入标签,容易编号写错,标签无记录 | 系统统一生成物料、出货标签,标签打印全程登记台账;条码扫码校验,异常标签拦截打印 | 减少标签错打,标签全流程可追溯 |
| 尾数、分切尾料管理 | 尾料手写标识,容易和其他产品混淆 | 一码多单位,分切尾料自动建档,绑定工单、批次;尾数箱系统标记,检验任务自动提示重点抽检尾数 | 尾料不再成为混料隐患,账实同步 |
| 换线、工单生产 | 人工排产,相似工单排在一起,缺少提示 | APS智能排产,可对相似产品做排产提醒;工单绑定BOM与刀模,上机校验匹配性 | 规避高风险工单同时生产,防止刀模混用带来不良混料 |
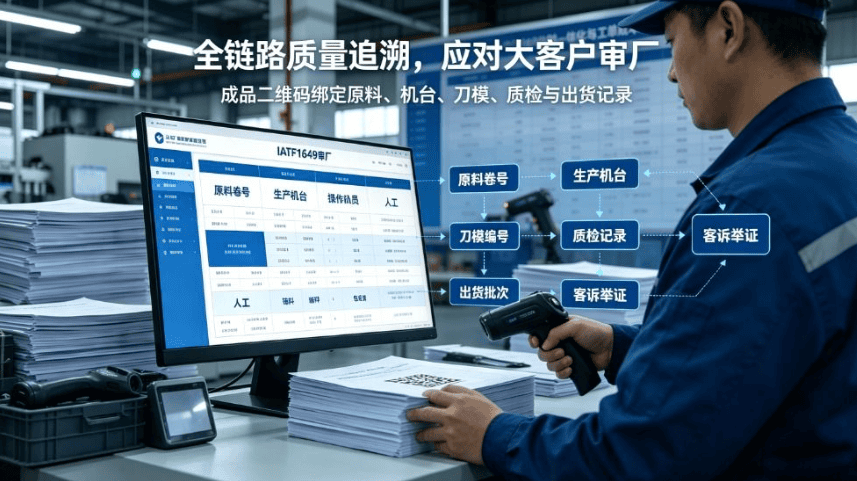
| QC检验、成品入库出库 | 检验完成放回容易放错包装箱,出现问题难以溯源 | FQC、OQC扫码记录检验结果;成品二维码绑定原料卷号、机台、刀模、人员、批次;每箱产品绑定对应工单 | 一旦发生混料客诉,扫码快速调取完整全链路记录,5分钟定位生产环节 |
| 仓库库位管理 | 相似物料摆放靠目视,容易放错库位 | 库位条码管理,PDA扫码入库上架,系统校验库位与物料匹配;相似物料系统预警提示 | 防止仓库上架放错位置,出库拿错货 |
四、点晴模切ERP真实落地改善案例
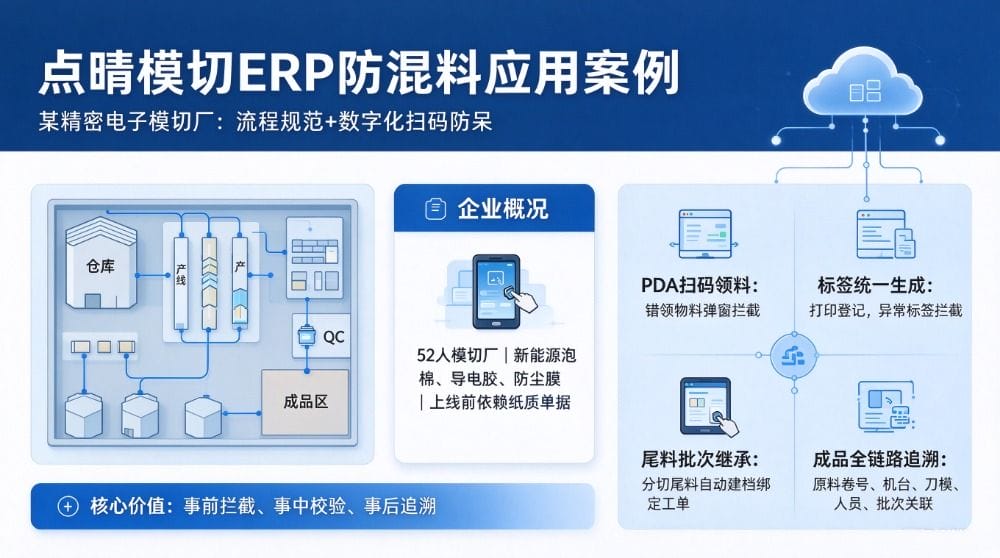
企业概况
珠三角某52人精密电子模切厂,主营新能源泡棉、导电胶、防尘膜等模切产品;上线系统之前依靠纸质单据管理,多次发生产线混料错料,产生客户投诉,审厂拿不出完整追溯资料,库存账实不符,盘点耗时3天。
上线前主要混料相关痛点:
落地改造动作(制度流程+ERP系统同步推行)
先完成现场5S区域划分,落实本文第二章全部流程规范,组织全员防混料培训;
上线点晴模切ERP,仓库、车间部署手持PDA,原料入库、分切入库、工单领料、报工、成品入库、出货全部扫码作业;
启用一码多单位、尾料自动继承批次;成品启用二维码全链路追溯;
配置标签打印登记、条码扫描校验;尾数箱系统标记,自动推送给QC重点抽检;
相似物料设置系统预警,排产时提示PMC规避高风险工单同线生产。
上线6个月改善效果
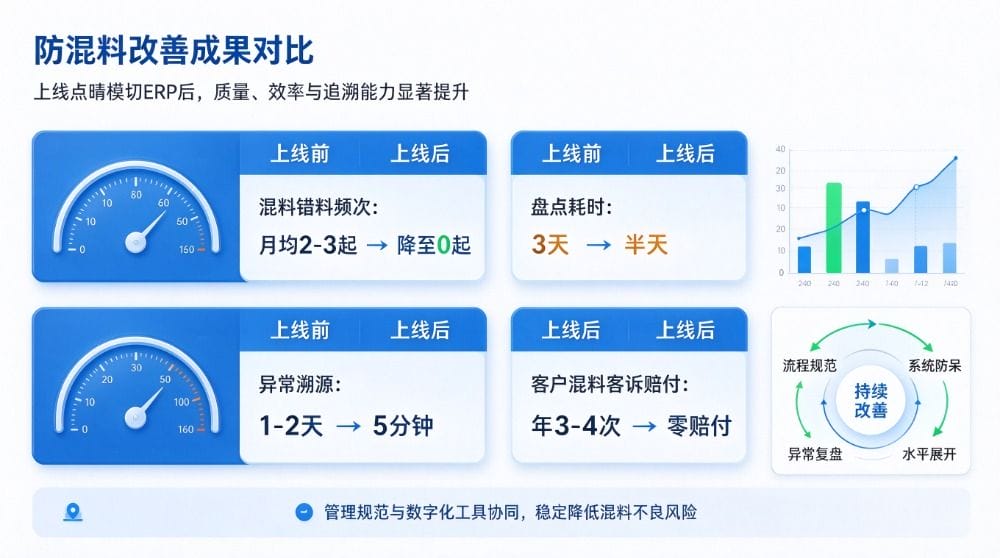
| 指标 | 上线改造前 | 上线点晴模切ERP后 |
|---|
| 产线混料错料不良频次 | 平均每月2‑3起 | 降至0起(人为恶意违规除外) |
| 仓库盘点耗时 | 3天人工盘点 | 半天扫码盘点,库存准确率≥99% |
| 不良问题溯源排查时长 | 1‑2天翻纸质单据 | 5分钟扫码调取全流程记录 |
| 客户因混料产生客诉赔付 | 每年3‑4次 | 零赔付,顺利通过IATF16949客户审厂 |
| 原材料损耗率 | 22% | 17%,尾料利用率提升 |
五、改善落地推进建议(流程+系统结合)
很多工厂只做制度培训,但是缺少系统防呆,只能依靠员工责任心,很难稳定杜绝混料;只上ERP系统,现场管理混乱,同样发挥不出系统价值,需要两手抓:
第一步:规范现场流程
落实区域划分、清线作业、物料流动卡、尾数箱标识、标签管理、人员授权拿取物料等制度;定期巡检,把防混料纳入班组长日常考核。
第二步:数字化防呆落地
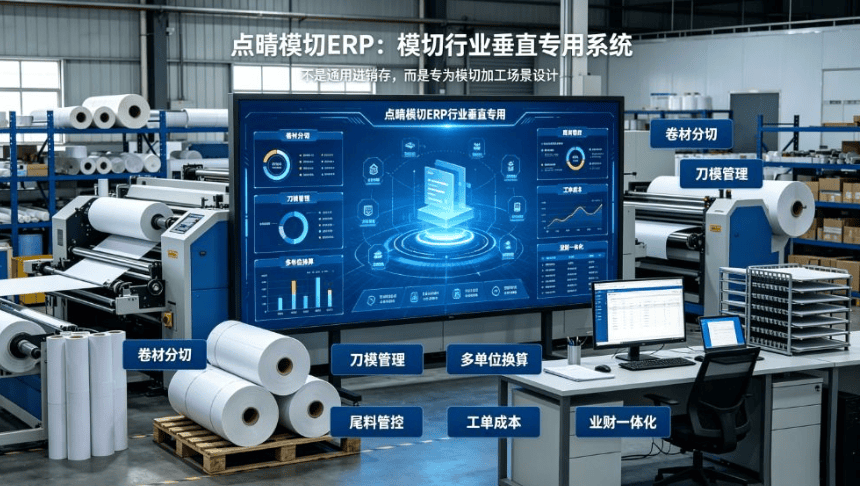
优先落地PDA扫码领料、标签系统管理、成品批次追溯三大核心模块;模切厂卷材、尾料多,不建议使用通用ERP,通用ERP缺少模切行业原生的分切尾料、一码多单位管控,需要大量二次开发,很难真正解决混料根源问题。
第三步:持续监督验证
品保IPQC定期抽查现场执行情况;混料风险的相似产品建立专项管控清单;每发生一次异常,同时复盘流程漏洞+系统是否需要优化规则。
第四步:水平展开
把验证有效的流程、系统配置复制到全部产线、仓库,避免“一条产线做好,其他产线依旧老样子”。
六、总结
模切厂混料不良,单纯依靠“提醒员工细心”治标不治本。要建立「现场流程硬约束 + ERP数字化防呆拦截 + 完整追溯」三层防护:
只有管理规范和数字化工具互相配合,才可以稳定降低混料错料带来的质量损失,同时满足大客户审厂的批次追溯要求。

联系点晴:https://moqie.clicksun.cn,咨询电话:400-186-1886
该文章在 2026/9/23 16:21:20 编辑过


 400 186 1886