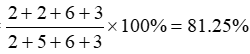富士康流水线凭什么零混料、高产出?
当前位置:点晴教程→知识管理交流
→『 企业管理交流 』
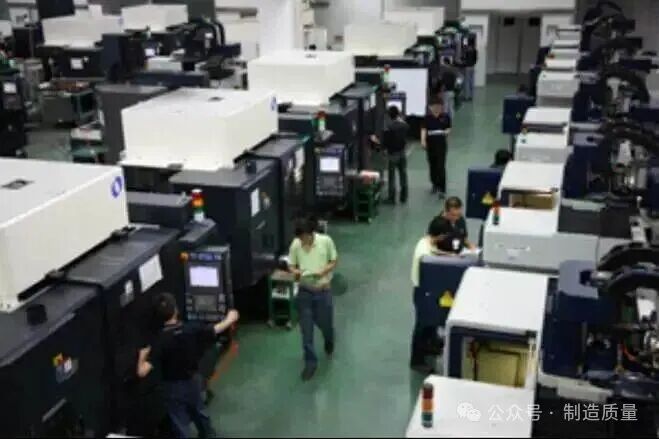
 流水线定置管理分析 1. 流水线车间相关机器设施摆放整齐有序。 流水线的产品加工和机器操作是密切相关的,流水装夹线把待加工的料装夹到本体上,物流人员把本体送至数控机器精加工,加工结束后,再送至质检流水线质量检测。 一直以来,富士康科技集团将定置管理作为一项重点工作来做,车间中,机器摆放整齐,做到既节省车间空间,又不影响操作人员对机器的操作。 机器之间特意留有物流通道,需要加工的本体通过物流人员直接送到机器旁,操作人员顺手即可拿到本体,省去操机人员拿物料的时间,提高生产效率,使加工方便、易行,如图所示:
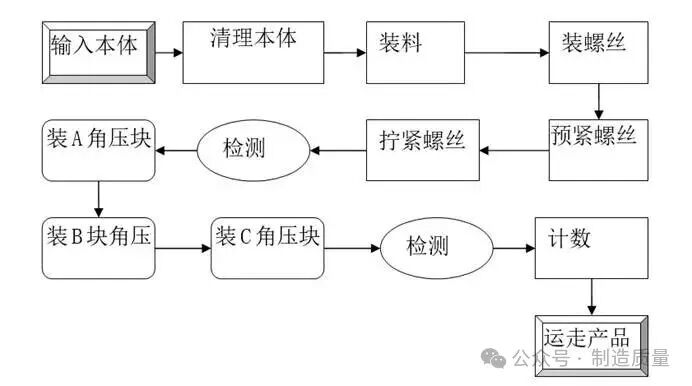
富士康车间机器定置摆放 2. 流水线上各个工序的设置。 流水线上,存在很多个工序,这些工序需要有科学的编排顺序,这样才能使各工序间互不影响同时又不至于浪费空间。 如,在装夹流水线上,从流水线始端到终端依次有:本体(待装配材料)清理工序,装料工序,装螺丝,预紧螺丝,拧紧螺丝,检测装配后产品是否合格,装A角压块,装B角压块,装C角压块,检测压块安装是否合格,计数,完成装夹并由物流人员将产品运走。 这些工序的先后位置都是由专业工程师根据实际情况开发的,都是必须实行的,而且位置是固定的,不能随意更换,这样才能在提高生产效率的同时也提高了产品质量,这也正是定置管理的优越性体现。
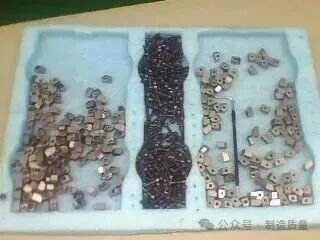
装夹流水线工序图 3. 流水线人员的定置。 流水线每个工序都有特定的人员,在装夹流水线,清理本体有2个人,装料的有6人,装螺丝3人,预紧螺丝3人,拧紧螺丝6人,检测装配2人,装A角压块2-3人,装B角压块2-3人,装C角压块2-3人,检测压块2人,计数1人。 这些员工有自己特定的工作刚位,在固定的位置上从事固定的工作,去除以前因工作不固定而出现流水线上“磨洋工”的情况,利于流水线管理,如果流水线出现质量问题,很容意就能知道哪个工序出了问题,力求在最短的时间找到问题原因所在,并找出解决办法。 通过对这些工序的定置管理,让特定的一些员工学习特定的工序,先熟悉再熟练,最后达到成熟,达到提高速度的目的。 4. 压块分类定置放置,更利于流水线装配。 在流水装夹线,要求员工手工装配压块、螺丝(装夹用配件)、压块种类不同,成对出现,而且同一对的两个压块也不一样。 这样一来,如果把各种压块混合放置,那么员工在装配压块的过程中,又得人为的挑拣、分类,很容易拿错压块,严重影响装配速度。 在富士康,把压块共分为A、B、C三类,三类压块被固定放在三个位置,成为流水线上的3道工序,而装压块的员工再将成对的压块和螺丝分开,如图所示。 当流水线开始运作,员工很随意的将面前压块螺丝一一拿到手中并装配, 而且是成对出现放置整齐,这种定置管理的方法极大提高员工装配速度,提高生产速率。
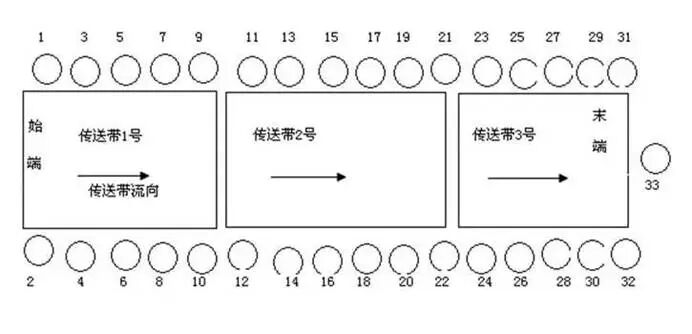
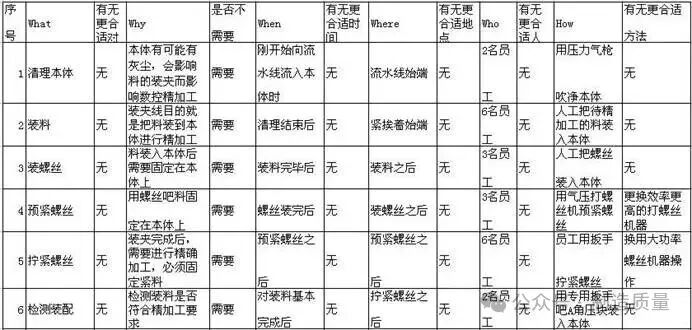
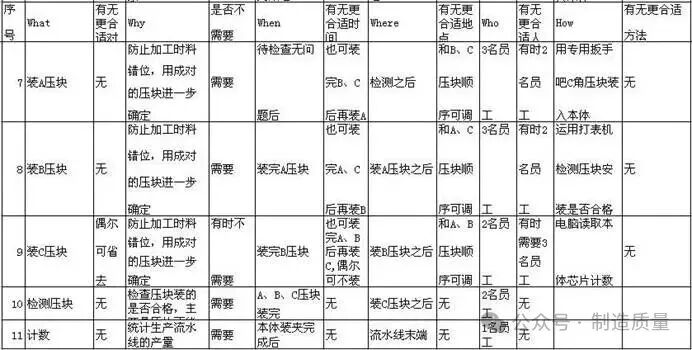
压块、压块螺丝、扳手放置图 5. 确定材料、在装配产品、已装配产品放置区域。 在流水装夹线生产区域,有专门划定的区域,放置各种产品。 首先,物流来的材料统一放到流水线起始端,让生产员工随手都能够得到,对这些材料初步处理后,成为在装配品。 如果流水线某些工序速度较流水线速度慢,但又不能让未装配的料下流,这时就需要把这些来不及装配的材料暂时保存,即将这些料放到专门特定的区域,待有时间再重新装配。 对于已完成装配的产品,统一放置到流水线尾端固定位置,由物流人员及时的送到数控机器做进一步加工。 同时,生产线产生的次品、废品也有专门区域,这样对流水线各种产品分类精细,需要找任何产品都是一目了然,毫不费事,再不会出现找来找去找不到要找的产品的情况。 6. 流水线装配工具、清扫工具的统一固定位置放置。 每次临近下班,流水线收线的时候,由管理工具的员工将使用的工具统一收回,放到指定位置,并检查工具是否有损坏,待检查无误后交给下一班。 而清扫卫生的工具,由轮流值日的员工清扫卫生后,放到指定位置,并统一整齐摆放,流水线的生产垃圾,由值日员工放置到车间垃圾站。 同时,对流水线无关物品要求清除,特别是员工自带的茶杯、雨伞等物品不允许在流水线上出现,以免影响生产安全和速度。 流水线5W1H、ECRS运用 定置管理涉及面广,需要整体规划,精心组织,在对所考察的对象进行记录后,可以用5W1H、ECRS技术,对全部事实进行严格而有序的考查提问分析。 1. 5W1H及ECRS内容。 所谓“5W1H”,即是: 目的,What(做什么),是否必要,有无其他更合适对象; 原因,Why(为何做),为什么要这样做,是否不需要做; 时间,When(何时做),为何需要此时做,有无其他更合适的时间; 地点,Where(何处做),为何需要此处做,有无其他更合适的地点; 人员,Who(何人做),为何需要此人做,有无其他更合适的人; 方法,How(如何做),为何需要这样做,有无其他更合适的方法和工具。 所谓“ECRS”则是: Eliminate即消除,是否可不做,如果不做将会怎么样; Combine即合并,2个以上的工序内用是否可合并起来; Rearrange即重排,是否可以调换顺序; Simple即简化,是否可以更简单,取四方面的首个字母即是“ECRS”。 2. 绘制流水装夹线定置图,如图所示。 定置图具体位置的意义及各工序名称如表。
流水装夹线定置图 表3-1流水装夹线定制图职务表
3. 5W1H分析 5H1W法定置管理分析
通过对富士康装夹流水线定置管理的“5W1H”的分析,可以看出流水线上已确定工序的必要性和科学性,可以得出流水线的工序基本达到最简,生产率基本达到最大。 4. ECRS技术分析 “ECRS”定置管理分析表
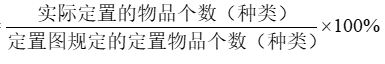
通过“ECRS”的分析,发现流水装夹线的11道工序,基本上不可取消,不可合并,不可简化,只有在重排方面,A、B、C三种压块的安装可以重排。 但流水线之所以以A、B、C的顺序排列,只是最开始设置流水线工序时的习惯性排列,但同时有有先难后易方面的考虑,因为实际中,A角压块最不易装配, B角最易装配,而C角偶尔可以不用安装,所以流水线上的顺序是A、B、C。 总的来说,通过“ECRS”技术定置管理分析,流水线的这种固定性的工序分布是科学的、合理的,这些生产要素的组合已是优化组合,生产要素中人、物、场合三者之间的关系,使已达到最佳结合状态。 定置管理取得的效果及评价 1. 定置管理取得的效果 富士康通过定置管理,使材料、零部件、工具、夹具和量具等现场物品按动作经济原则摆放,防止混杂、碰伤、挤压变形,保证了产品质量,提高了作业效率。 定置管理使生产要素优化组合,使员工进一步养成文明生产的好习惯,形成遵守纪律的好风气,自觉地不断改进自己的生产环境,使生产规范有序。 人与物的结合是定置管理的本质和主体,物与场所的结合是定置管理的前提和基础,定置管理是现场管理中一种特定的管理方法。 它力求消除工作中不合理的因素和浪费现象,通过整理和整顿,把与生产现场无关的物件清除,把生产现场所需要的物件放在规定的位置,使人、物、场所处于最佳结合状态。 2. 定置管理评价 定置管理的一条重要原则就是持之以恒,只有这样才能巩固定置成果,并不断向前发展。因此,必须有建立定置管理的检查、考核制度,制定检查与考核办法。 定置管理的检查与考核一般分为两种情况,一是定置后的验收检查。检查不合格的不予通过,必须重新定置,直至考核通过。 二是定期或不定期的,定时不定时突击性对定置管理进行检查和考核。这种方法是长期进行的工作,比定置后的验收检查工作更复杂。 定置考核的基本指标是定制率,它表明生产现场中必须定置的物品已经实现定置的程度。 其计算公式为: 定置率= 对于富士康,在流水线定置方面,如图流水装夹线定置图,涉及的种类有材料类: 本体、待装配料,定置数为2。 配件类:螺丝、A压块、B压块、C压块、压块螺丝,其中A、B、C压块位置不固定,所以定置为2,不定置为3。 工具类:吹气机、打螺丝机、紧螺丝扳手、压块扳手、检测仪、电脑计数器,定置数为6。 流水线产品:成品放置地、次品放置地、废品放置地,定置数为3。 运用公式,,装夹流水线物品定制率为: 定置率= 所以此流水线物品定置率为81.25%。 3. 基于定置管理的意见和建议 通过实际富士康定置管理的分析,及5W1H、ECRS的评价结果分析,可以在以下3个方面可以改进: (1)流水线上个别员工对次品及废品的放置不够规范,给次品、废品的收集管理工作带来不必要的麻烦。 应加强对这些员工的宣传和教育,耐心讲解不规范放置的弊端,实现员工自觉遵守并维护生产线次品、废品的规范放置。 (2)流水线工具放置不够规范。 个别员工用过螺丝扳手后随意放置,个别员工使用完卫生工具后随手放置,给整理工具的员工带来不必要的麻烦。 应通过线长引导,员工互相提醒,并且确定工具具体摆放位置,解决此类问题。 (3)垃圾随手丢弃现象明显。 员工在生产过程中用的一次性口罩、手套等物品,被随手丢置流水线及流水线附件地面上,严重影响流水线整体形象,有时手套、口罩随传送带流至接口处,导致流水线突然停止,带来安全隐患。 应明确纪律,明令禁止乱扔垃圾,特别不能把用过的口罩、手套等随手丢到流水线上,线长随时检查,对于违反规定的员工进行批评教育。
阅读原文:点击这里 该文章在 2026/9/22 16:31:13 编辑过 |
关键字查询
相关文章
正在查询... 
|


 400 186 1886